一、分离器工作原理
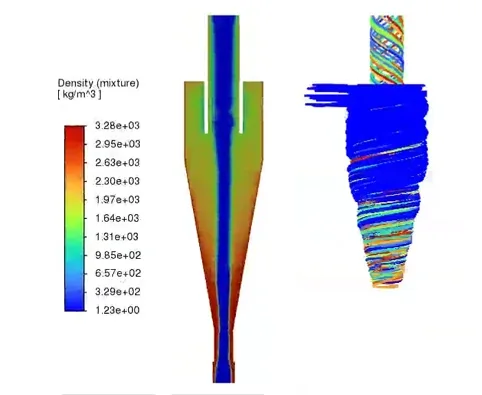
重介质旋流分离器利用离心力场实现不同密度颗粒的高效分级。矿浆在高压给料作用下沿切向进入分离腔,形成强烈的旋转流场,重相颗粒被甩向外壁并沿螺旋线下行从底流口排出,轻相颗粒则随内旋流从溢流口排出。
二、几何建模
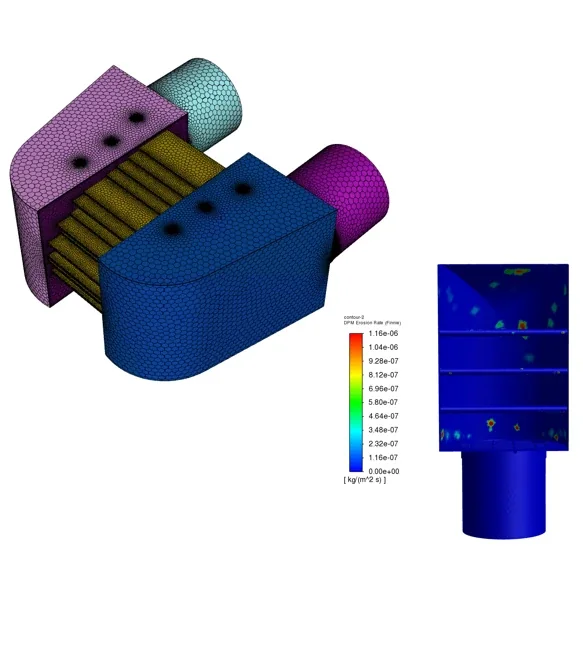
基于实际设备图纸建立三维几何模型,主要特征包括圆柱段、圆锥段、溢流管插入深度及底流口直径。采用 通用三维 CAD 软件完成参数化建模后导入 通用网格工具 CFD 进行网格划分,重点关注锥段过渡区与溢流管附近的局部加密。
三、多相流模型选择
考虑到分离腔内固-液两相体积分数差异显著,选用 Eulerian-Eulerian 多相流模型配合 k-ε 湍流模型。固相采用非牛顿流体本构关系,液相为水,相间作用力以 drag 力为主,辅以虚拟质量力与升力修正。
四、网格与边界条件
网格总数约 120 万,近壁面 y+ 控制在 30~100 之间。边界条件设置如下:入口为质量流量入口(对应给料压力 0.15 MPa),溢流口与底流口均设为压力出口(表压 0 Pa),壁面采用标准壁面函数。
五、仿真结果分析
仿真结果显示分离腔内切向速度峰值出现在距中心轴 40 mm 处,轴向速度零位线清晰,表明空气芯稳定存在。固相体积分数分布呈现明显的径向分层:外壁区域固相浓度高达 45%,而中心区域低于 5%,与理论预期吻合。
- 分离效率(切割粒径 d50):0.18 mm
- 底流固相回收率:92.3%
- 压降:0.12 MPa
六、结构优化建议
基于仿真结果提出以下优化方向:适当增大锥角(由 15° 调整为 18°)可缩短颗粒停留时间、提高处理量;优化溢流管插入深度(由 80 mm 调整为 100 mm)有助于降低短路流比例;底流口直径缩小 10% 可进一步提升底流浓度。综合调整后预计分离效率可提升约 20%。